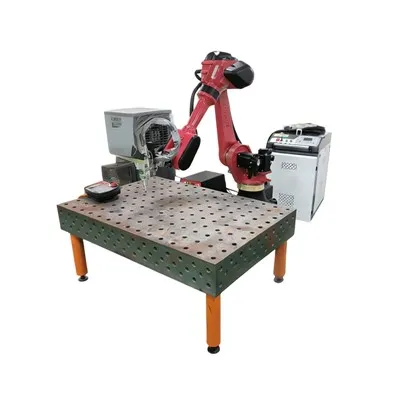
Hooftechnische parameters
| Parametercategorie | Specifieke specificatie |
|---|---|
| Armspan | 2131 mm |
| Herhaol positienauwkeurigheid | ±0,05 mm |
| Maximum lading | 10 kg |
| Stroomcapaciteit | 6,48 kVA |
| Gewiech vaan apparatuur | Ongeveer 230 kg |
| Besjermingsklasse | Pols: IP54; Body: IP40 |

Kernveurdeile
Ultra-hoog Precisie & Stabiel Lassen
Mit ‘n herhaoldelike positioneringsnauwkeurigheid vaan ±0,05 mm, controleert de robot consequent ‘t reispaad, de fakkelhook en de lassnelheid vaan de lasfakkel, boedoor ‘n uniforme lasbreidte en penetratiedeepte weurt opgeleverd. ‘t Elimineert volledig veurkaomende defecte in handlasse, wie gemiste lasse, kawwe verbindinge, slag-inclusies, blaasgate en ongelieke lasse-oppervlakke, boedoor ‘n afgemaakde opbrèngs vaan mie es 99% weurt behawwe.
Offline programmere + digitale parameteropsjlaag veur ononderbroke productie
D’r zien twie programmeermodi besjikbaar: online programmere via ‘n handheld teach pendant en offline simulatieprogrammeer op ‘n computer. Offline modellere en simulatie numme neet in plaots in ut productiestation vaan de robot, wat de efficiëntie in modelwisseling en inbedriefstelling aanzeenlik verbetert. Procesparameters, boe-oonder lassjtroum, spanning, torchsnelheid en gaasstroum, kinne per zone weure opgeslage, wat ‘n oetzonderleke lasseconsistentie veur werkstukke vaan dezelfde batch verzekert en nuuje operateurs in staot stelt um snel aon te beginne.
Multi-asverbinding um flexibele productie oet te breie
Es ‘t werkstuk is oetgerös mit ‘n inkele-as of dubbele-as, kin ‘t werkstuk 360 graode weure gedreijd um de optimale platte of filetlasposities te behawwe. ‘n Opsioneel lineaire gróndspoor verlengt ‘t werkbereik tot 2-6 meter, boedoor ein robot mierdere stations kin bediene en werkstukke vaan versjèllende specificaties kin verwèrke. ‘t Is ideaal veur ‘t lasse vaan groete oonderdeile wie lang voertuigframe, beweegbare arme en kaststructure.
Optionele waerde-toegevoogde functies
Optionele configuraties umvatte lasernaodtracering, automatische bougspanningsspanning en automatische fakkelreiniging en draodsnijmechanismes. Dees functies passe aan dimensionele aafwiekinge vaan binnekommende werkstukke en nog liegere positioneringsprecisievereiste veur gereidsjapsapparatuur.
Toepassingsvelde en compatibele materiale
| Toepassingsscenario's | Typische werkstuk | Compatibele basismateriale | Veurkommende lasseprocesse |
|---|---|---|---|
| Bouwmasjienes | Graafmachienbome, dipperstokke, chassis, hydraulische olietanks, laadbeugels | Hoog-sjterkde slijtaol-staol, boe-oonder Q355, Q690 en NM400 | Multi-laag & multi-pass filetlasse en butlasse veur dikke plate |
| Auto-onderdeile | Voertuigframe, chassisbeugels, zitframe, oetlaotcomponente | Koolstofreeg staol, gegalvaniseerd staolplate, aluminiumlegeringe (pulslasmachine nuudig) | Dunne -sjlaplassen, doorlopende filetslassen |
| Algemeine staolstructuur | Febriekzuile, hijsteuners, opsjlaagrekken, doosstructure | Midde- en dunne plate vaan Q235, SS400 | Plat lasse voor lange lassens, intermitterend lasse |
| Container en plaatmetaal apparatuur | Apparatuurbehuizinge, doosframes, transportbande | Koud-gerolde blaajer, gegalvaniseerde blaajer | Hoog-snelheid dunne-plaatlassen |
Figuur 2.1 3D Simulatiediagram

Figuur 2.2 On-fysiek objekdiagram

Figuur 2.3 Sluit-diagramme vaan eder oonderdeil


kernwerkproces
De operateurs bevestege ‘t werkstuk op de laswerkbank en voltooie de positionering.
Stel lasparameters in via de teach-hanger en selecteer de veurgestèlde lastraject.
Start de robot; ‘t verplaots de lasfakkel nao de beginpositie en volg de geprogrammeerde traject.
De fakkel lasse oet onderwieles dat de positienauwkeurigheid mit ut werkstuk in real-tied weurt behawwe.
Nao ‘t lasse, zeet de robot de fakkel trök nao de oorsjprónkelike positie en wacht ze op de volgende batch.
Klantgevalvideo Showcase
FAQ
V: Wie kinste keze tösse loch-gekeulde en water-gekeulde lasfakkels?
A: ‘n Loch-gekoelde lasse torch is gesjik veur intermitterend lasse mit ‘n klein sjtroum oonder 300A. Veur lang-durende doorlopende lasse mit sjtroum bove 300A, weurt ‘n water-gekoelde lasfakkel gekoppeld aon ‘n keulwatertank aongeraoje um fakkelsjaoj veroorzaak door euververhitting te veurkoume.
V: Wat veroorzaak porositeit tijdens ‘t lasse
A: Lekkage vaan afsjermingsgaas of onjuiste gaasdruk en stromingssnelheid; Vochtige lasdraod, of olie, roes en besmettinge op werkstukke; Verstopte spuitkop of beschadigde gaasdiffusor; ‘t Verhittingsapparaat vaan de CO2-gascilinder is neet aongesjlaon.
V: Welk routineonderhoud is veur de robot nuudig?
A: Reinig de lassjpraot op de lasfakkel en controleer elke daag op verslete kabels en lochpijpe; Maak ‘t draadvoermechanisme schoon en inspecteer de aardingsjakelinge elke waek; Smeer de robotverbindinge regelmaotig en voer oorsprongskalibrering oet.
V: Welke deenste zien inbegrepe in de installatie en inbedriefstelling vaan apparatuur op locatie?
A: Ozze bedrief levert installatie op locatie, inbedriefstelling vaan apparatuur en professionele technische trainingsdeenste euver de ganse wereld. Online technische begeleiding op afstand is ouch besjikbaar. Geer kin de servicemodus flexibel keze volgens eur werkeleke projekvereistes.
Heitelik: secundaire lasrobot, China secundaire lasrobot fabrikanten, leveranciers, fabriek