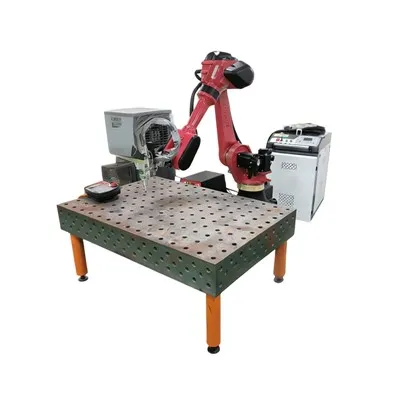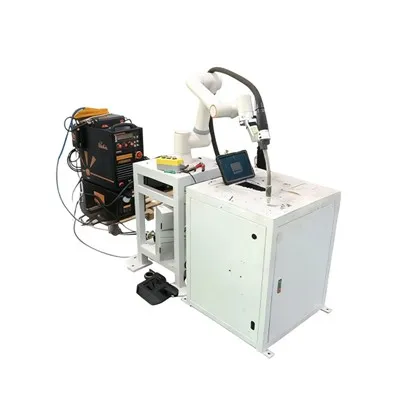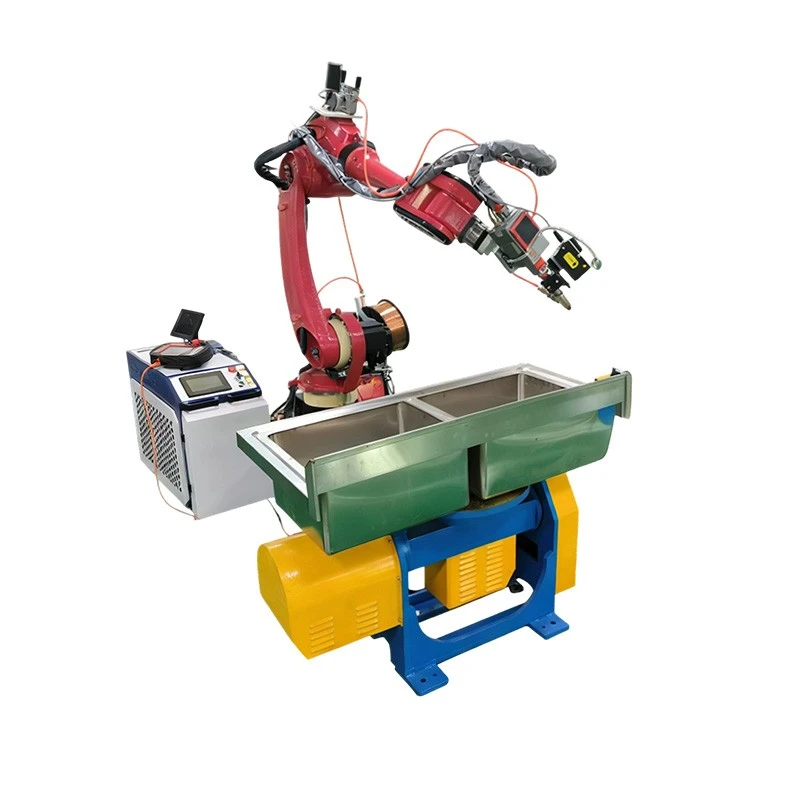
Hooftechnische parameters
| Parametercategorie | Specifieke specificaties |
|---|---|
| Armspan | 1895 mm |
| Herhaol positienauwkeurigheid | ±0,05 mm |
| Maximum lading | 20 kg |
| Laserkrach | 1–5 kW |
| Gewiech vaan apparatuur | Ca.. 230 kg |
| Besjermingsgraad | Pols IP54, Lichaam IP40 |

Kernveurdeile
Hoog-Precisie Lasse
Mit ‘n herhaoldelike positioneringsnauwkeurigheid vaan ±0,05 mm, zörge ós laserlasrobotte veur constante percisie op alle laspunte.
Hoge lassnelheid
De maximale lassnelheid is tot 10 meter per minuut, wat ‘t lasse vaan dunne en middel-dikke plate meugelek maak.
Duursaam
Gebouwd mit hoeg-sterkheid staol en aluminiumlegering, maak ‘t robotlichaam 8+ oor doorlopende wèrktied meugelik en levert ‘n levesduur vaan mie es 7 jaor.
Flexibele meer-asverbinding
De robotarm en positioner realisere multi-asse synchrone beweging, in staot um complexe 3D-lasroutes te vervölle.
Toepassingsvelde en compatibele materiale
| Toepassingsscenario | Specifieke toepassingsobjecte | Aanpasbare materiale |
|---|---|---|
| Precisie-instrumente | Sensorbehuizinge, medische instruminte, meters | RVS, titaanlegering, koperlegering |
| Loch- en ruimtevaart | Vliegtuigrompkaders, motorkanale, connectors | Aluminiumlegeringe, titaniumlegeringe, superlegeringe |
| Autoproductie | Carrosseriepanelen, chassis-ónderdeile, batterijlades | Gegalvaniseerd staal, hoeg-sterkte staal, aluminiumlegering |
On-simulatie en structurele aafsjloeting-weergave

Figuur 2.1Op-fysiek objekdiagram


Werkprincipe en proces
1. De bediening bevestigt de gelasde werkstukke op de laswerkbank en voltooit de persieze positionering.
2. Lasparameters (zoe wie laserkrach, lassnelheid, hoeveelheid ontfocus, enz.) were ingestèld via de teach-hanger, en ‘t veur-geprogrammeerde lasprogramma weurt opgerope.
3. Naodat de apparatuur is gestart, drijf de robot de laserlasfakkel um nao de lasbeginpositie te bewege.
4. De laserlasfakkel voert automatisch lasbewerkinge oet langs de ingestelde baan. Tijdens ut proces weurt un real-controlesysteem gebruuk um de laskwaliteit te garandere. Es ‘t lasse is aafgerond, resette de robot automatisch en wacht ze op de volgende werkinstructie.
Klantgevalvideo Showcase
Inleiding vaan ‘t bedrief
Chuanglida is ‘n professionele fabrikant vaan complete sets veur puntlasse robots en ‘n leverancier vaan one-stop laswerkstations. Klante kinne robots apaart koupe of kieze veur un volledig geïntegreerde turnkey leveringsoplossing. Ver kinne productbrochures, 3D CAD-teikeninge en robotliechaamsinspectierapporte levere. Alle producte gebruke gestandaardiseerde exportverpakkinge en kinne wereldwied weure verzend.
Geer kin un directe offerteverzeuk indiene, of us eur werkstukprocesinformatie sjikke um un op maat gemaakde selectieoplossing te kriege.
FAQ
Q: Welke laserkrach weurt euver ‘t algemein aongeraoje veur laserlasrobotte?
A:
-
1000W: Gesjik veur puntlasse en naaddichtinglasse vaan 0,3mm-2mm dunne roestvrij staol en koolstofstaolplate.
1500W: Ideaal veur conventioneel lasse vaan 1mm-3mm roestvrij staol en aluminiumlegering.
2000W–3000W: Toegepas op aluminiumlegering, rood koper en 3mm–6mm gemiddelde-dikte plate; draadvoeding is aanbevole.
4000W–6000W: Ontworpe veur nuuje energiebatterieje, dikke aluminiumplate, deep penetratie lasse en hoeg-koper-aluminiumversjillige metaallasse.
V: Wie selecteert men de lading en ‘t bereik vaan de robot?
A: ‘t Totaal gewiech vaan ‘n standaard laserlaskop en draadvoeder varieert vaan 5 kg tot 12 kg, dus robots mèt ‘n nominale lading vaan 6 kg of 12 kg weure sterk aonbevole. Kies un robotbereik vaan 1400 mm, 1600 mm, 1800 mm of 2000 mm op basis vaan de gruutde vaan eur werkstuk. Robots mit ‘n lange bereik were aongeraoje veur groete werkstukke en veur lange-slaaglastoepassinge mit positioners.
V: Wat is de maximale en minimale lasbare dikte veur laserlasse?
A: Autogeen laserlasse is normaal gesproke toepasbaar op materiale vaan 0,15 mm, en precisie-onderdeile vaan zoe dun es 0,1 mm kinne betrouwbaar were gelas. Bij ‘t euvernumme vaan deeppenetratielasse in combinatie mit draadvoeding, kin de apparatuur plate vaan 8 mm tot 15 mm dikte hantere. Veur dunne blaajer is strenge controle euver de wermte-invoer nuudig um doorweldverbranding te veurkómme.
V: Waarom zien poriën geneig um op te trejje bij laserlasse vaan gegalvaniseerde blaajer? Wie kinste dit probleem oplosse?
A: Zink heet ‘n lieg kookpunt en verdamp oonder hoege laserwermte, wat leidt tot poriedefecte tijdens ‘t lasse. Aanbevole oplossinge: Gebruik ‘n oscillerende laskop, verwijder de zinkcoating door veur-slijpe, verlaag de lassnelheid, pas de afsjermingsgaashook aan veur optimale besjerming en num specifieke procesparameters aon veur gegalvaniseerde plaatlaserlas.
Heitelik: laserlasrobot, China laserlasrobot fabrikanten, leveranciers, fabriek